
Сварка нагретым инструментом является одним из основных методов соединения полиэтиленовых труб. Эта технология основывается на принципе нагрева концов труб и последующем их соединении с помощью специального инструмента. Результатом этой операции является прочное и надежное соединение, которое обладает высокой устойчивостью к внешним воздействиям.
Для осуществления сварки нагретым инструментом используются специальные аппараты, которые соответствуют требованиям международных и национальных стандартов, таких как ISO 4427, ISO 1167, ГОСТ Р 12.1.007-76 и ГОСТ Р 12.1.076-хх. Также для проведения сварочных работ требуется наличие технологического контроля и обязательное наличие карта сварщика, который сертифицирует специалиста на проведение данных работ.
Преимуществом сварки нагретым инструментом является возможность обеспечения высокой прочности соединения и отсутствия подверженности деформациям в рабочих условиях. Благодаря этому, данная технология широко применяется в строительстве, трубопроводной промышленности, коммунальном хозяйстве и других отраслях. Качество сварного соединения достигается за счет точной регулировки нагрева труб и правильного применения сварочного оборудования.
Технологическая карта на сварку полиэтиленовых труб
Основным документом, регулирующим процесс сварки полиэтиленовых труб, является ГОСТ Р ИСО 12176-4427-2011 Сплавы полиэтиленовые для сварки газопроводов и их типы. Свариваемая труба полиэтиленовая и требования к монтажу и сварке.
Технологическая карта сварки полиэтиленовых труб включает следующие этапы:
- Подготовка сварочного оборудования и инструментов:
- Проверка исправности оборудования.
- Подготовка сварочных насадок.
- Проверка качества электродов.
- Подготовка свариваемых труб:
- Проверка качества свариваемых труб.
- Очистка труб от излишков загрязнений.
- Нанесение метки на трубы для установки сварочной насадки.
- Сварка труб:
- Установка сварочной насадки на трубу.
- Нагрев свариваемого участка инструментом для сварки.
- Установка и контроль времени нагрева в соответствии с требованиями ГОСТ Р ИСО 12176-4427-2011.
- Соединение свариваемых труб.
- Контроль качества сварки:
- Визуальный осмотр сварного соединения.
- Измерение параметров сварки.
- Контроль на герметичность соединения.
- Завершение сварочного процесса:
- Удаление остатков нагретого инструмента.
- Охлаждение сварного соединения.
- Проверка сварочных швов на отсутствие дефектов.
Технологическая карта сварки полиэтиленовых труб представляет собой детальное руководство, которое позволяет провести сварку качественно и безопасно. Следуя данной карте, оператор сварочного оборудования сможет свести к минимуму возможность дефектов и гарантировать герметичность сварного соединения.
ISO 4427: стандарт для полиэтиленовых труб
ISO 4427 содержит требования к размерам и допустимому давлению для полиэтиленовых труб, используемых для различных приложений, таких как водоснабжение, газоснабжение и индустриальные системы. Он также уделяет внимание технической документации, испытаниям и контролю качества.
Стандарт ISO 4427 определяет различные классы полиэтиленовых труб в зависимости от их прочности и давления, которым они могут выдерживать. Например, есть классы PE63, PE80 и PE100, которые обозначают минимальное требуемое напряжение при разрыве трубы.
Стандарт ISO 4427 также предусматривает требования к соединительным деталям, используемым для сварки полиэтиленовых труб. Он определяет различные методы сварки, такие как сварка нагретым инструментом (butt fusion welding) и электросварка. Контроль качества сварки осуществляется в соответствии с ГОСТ Р 1.2-2011 Технологическая карта сварки и ГОСТ 1167-85 Полиэтиленовые трубы методом предварительного нагрева и сварки.
Стандарт ISO 4427 имеет международное признание и широко используется во многих странах. Он обеспечивает стандартизацию качества полиэтиленовых труб и облегчает их применение в различных инфраструктурных проектах, где требуется транспорт воды или газа под давлением.
ГОСТ 1167-1: требования к сварке полиэтиленовых труб
ГОСТ 1167-1 Трубы полиэтиленовые для газопроводов устанавливает требования к технологической сварке полиэтиленовых труб по методу горячего инструмента.
Сварка полиэтиленовых труб требует соблюдения определенных правил и стандартов. ГОСТ 1167-1 является одним из таких стандартов. Он определяет требования к процессу сварки, а также качество сварного соединения.
По ГОСТ 1167-1, сварка полиэтиленовых труб должна выполняться с использованием специального оборудования и инструментальных материалов, которые соответствуют требованиям ГОСТ 1167-1, ГОСТ Р ИСО 12176-2 и ГОСТ Р ИСО 4427-2.
Контроль качества сварки полиэтиленовых труб осуществляется с помощью различных методов, включая внешний и внутренний осмотр, испытания на герметичность, измерение толщины сварного шва, а также проверку на соответствие нормативным требованиям.
По ГОСТ 1167-1, сварка полиэтиленовых труб должна осуществляться исключительно квалифицированными сварщиками, имеющими допуск на сварку по ГОСТ 1167-1 и ГОСТ Р ИСО 4427-2.
Техническая документация и контрольные карты по сварке полиэтиленовых труб должны быть в соответствии с ГОСТ 1167-1 и предоставляться заказчику вместе с готовыми сварными соединениями.
Таким образом, ГОСТ 1167-1 определяет важные требования и стандарты для сварки полиэтиленовых труб, что обеспечивает качество сварного соединения и безопасность в эксплуатации.
ГОСТ 1167: регламентация сварки полиэтиленовых труб
Стандарт ГОСТ 1167 Сварка нагретым инструментом полиэтиленовых труб и фитингов устанавливает требования для сварки полиэтиленовых труб и фитингов методом, который осуществляется при нагреве свариваемых поверхностей до температуры плавления полиэтилена (в диапазоне от 150 до 200 °C) с последующим непосредственным присоединением свариваемых отрезков.
Нормативный документ ГОСТ 1167 включает в себя 2 карты выбора сварки: карта сварки № 1 и карта сварки № 2. Карта сварки № 1 применяется для сварки труб и фитингов с использованием аттестованных сварочных аппаратов, соответствующих ГОСТ Р 52057 и принятых на аттестацию. Карта сварки № 2 применяется при сварке труб и фитингов с использованием сварочных аппаратов, прошедших аттестацию на соответствие требованиям приказа Минэкономразвития России от 06.10.2011 № 4427.
ГОСТ 1167 дополняет и регламентирует применение таких международных стандартов, как ISO 12176-1 (ИСО 12176-1): Сварка пластмасс. Сополимерные трубы и фитинги из полиэтилена. Часть 1. Газовая и водная сварка), ISO 12176-2 (ИСО 12176-2): Сварка пластмасс. Полиэтиленовые трубы и фитинги. Часть 2. Электросварка), а также стандарта ISO 4427 (ИСО 4427): Пластмассовые трубы для водоснабжения).
Технологическая схема сварки полиэтиленовых труб по ГОСТ 1167 содержит все необходимые этапы сварки, включая подготовку свариваемых поверхностей, их нагрев, присоединение труб, охлаждение и контроль качества сварки. Особое внимание уделяется правильной настройки сварочного аппарата, выбору необходимых параметров сварочного процесса и проверке качества сварки.
- ГОСТ 1167 устанавливает требования к качеству сварных соединений, включая прочностные свойства, герметичность и долговечность.
- Нормативный документ также определяет классы качества сварных соединений в зависимости от диаметра трубы, типа сварки и условий эксплуатации.
- Согласно ГОСТ 1167, сварка полиэтиленовых труб должна проводиться только квалифицированными специалистами, прошедшими обучение и аттестацию.
- Стандарт также устанавливает методы контроля качества сварки, включая визуальный осмотр, испытания на прочность и герметичность, а также методы испытаний на устойчивость к внешнему воздействию.
Сварка полиэтиленовых труб по ГОСТ 1167 является одним из наиболее распространенных и эффективных способов присоединения трубных отрезков. Стандарт регламентирует технологию сварки и устанавливает требования к качеству сварных соединений, что позволяет обеспечить надежность и долговечность системы трубопроводов из полиэтилена.
Контроль сварки полиэтиленовых труб: методы и инструменты
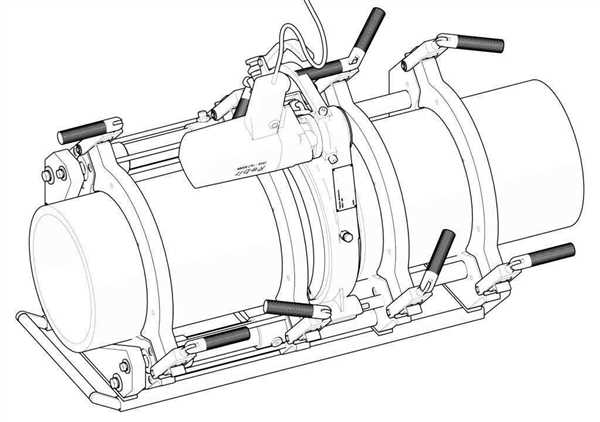
Одним из методов контроля сварки является визуальный осмотр. После завершения сварки необходимо проверить, отсутствуют ли на поверхности сварного шва трещины, пузырьки газа или другие видимые дефекты. Также следует проверить равномерность шва и его соответствие требованиям ГОСТ 1167-94 или ISO 4437-2007.
Для более точной оценки качества сварного шва используются различные инструменты. Например, технологическая карта сварки, содержащая информацию о параметрах сварки, позволяет провести сравнение фактических параметров со значением, указанным в карте. Если значения не совпадают, то сварка может быть признана некачественной.
Контроль качества сварки также может осуществляться при помощи специальных приборов, таких как дефектоскоп и ультразвуковая дефектоскопия. Эти методы позволяют обнаружить внутренние дефекты сварки, такие как скрытые трещины или неправильное сращивание материала.
Для контроля качества сварки полиэтиленовых труб применяются стандарты ГОСТ Р 12176-91 и ISO 12176-1:2008. Они определяют требования к процессу сварки и параметрам сварного соединения. Следуя этим стандартам, можно гарантировать безопасность и надежность сварки.
Важно отметить, что контроль сварки полиэтиленовых труб является неотъемлемой частью процесса. Он позволяет обеспечить соответствие сварного соединения требованиям качества и надежности, а также уменьшить возможность возникновения аварийных ситуаций.
ГОСТ Р ИСО 12176-2: стандарт на сварку полиэтиленовых труб
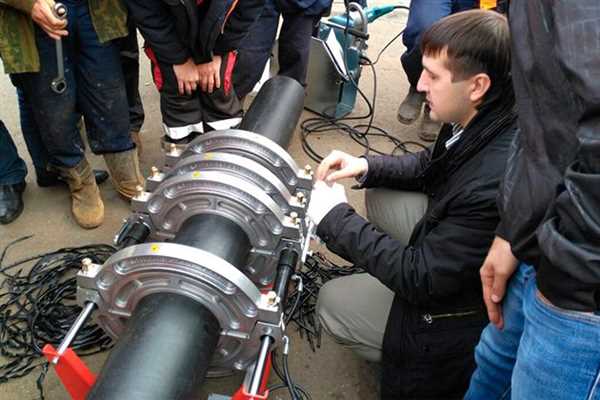
Документ ГОСТ Р ИСО 12176-2 определяет технологическую процедуру сварки полиэтиленовых труб, включая требования к используемому оборудованию, материалам и методам проверки качества сварочного соединения.
Стандарт ГОСТ Р ИСО 12176-2 включает в себя следующие разделы:
- Общие требования
- Оборудование и материалы
- Технологический процесс сварки
- Методы контроля качества сварки
- Маркировка и документация
В ГОСТ Р ИСО 12176-2 указаны требования к оборудованию, которое должно быть использовано при сварке полиэтиленовых труб, а также качеству сварочных материалов. Также стандарт определяет процедуру контроля качества сварки, включая визуальный, ультразвуковой или радиографический контроль.
ГОСТ Р ИСО 12176-2 является важным документом для специалистов, занимающихся сваркой полиэтиленовых труб. Соблюдение требований этого стандарта позволит обеспечить безопасность и надежность сварочных соединений.
Техническая информация:
- Номер ГОСТа: ГОСТ Р ИСО 12176-2-2011
- Стандарт разработан: Техническим комитетом по стандартизации ТК 4427 Трубы, муфты и фитинги из полиэтилена
- Статус: Действующий
ГОСТ Р ИСО 12176: руководство по сварке полиэтиленовых труб
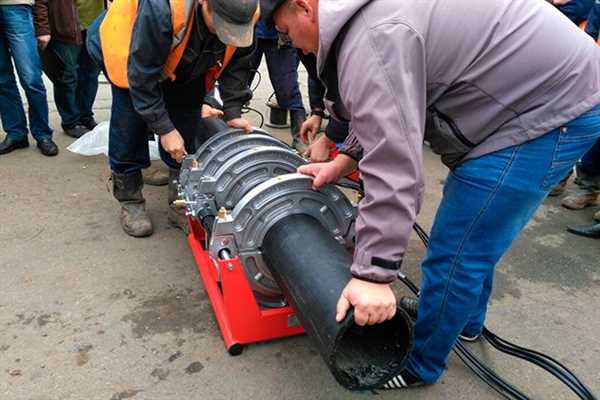
Стандарт ГОСТ Р ИСО 12176 определяет требования к технологии сварки полиэтиленовых труб, включая особенности подготовки труб, выбор и использование оборудования, процедуры сварки и контрольных испытаний.
Данный ГОСТ предоставляет рекомендации по выбору и калибровке сварочного оборудования, а также по подаче нагретого инструмента на сварочный шов. Он также определяет необходимые параметры для сварки, такие как время прогрева, температура нагрева и давление на сварном шве.
ГОСТ Р ИСО 12176 также устанавливает требования к контролю качества сварки, включая визуальный и измерительный контроль, испытания на герметичность и измерение геометрических параметров сварного шва.
Соблюдение требований ГОСТ Р ИСО 12176 позволяет обеспечить высокое качество и надежность сварки полиэтиленовых труб, что особенно важно при монтаже систем водоснабжения, газоснабжения и других инженерных коммуникаций.
| Номер ГОСТ | Номер ИСО | Название |
|---|---|---|
| ГОСТ Р 4427 | ИСО 1167 | Полиэтиленовые трубы для водоснабжения и канализации |
| ГОСТ Р ИСО 12176 | ИСО 12176 | Сварка нагретым инструментом. Технологическая карта сварки полиэтиленовых труб |